Возьмём типичную деталь: вал с несколькими ступенями, шпоночным пазом, лыской под ключ и поперечным отверстием. Классический маршрут выглядит так. Сначала вал точат на токарном станке. Потом его переносят на фрезерный станок, закрепляют в тисках или призмах и фрезеруют паз и лыску. Затем, возможно, переставляют ещё раз, чтобы просверлить отверстие.
Каждая перестановка занимает время и неизбежно вносит погрешность. Паз может оказаться чуть смещённым относительно оси, отверстие чуть не там, где нужно. Токарно-фрезерная обработка позволяет выполнить всё это на одном станке за одну установку детали. Разберёмся, как это работает и когда такой подход оправдан.
Что такое токарно-фрезерная обработка
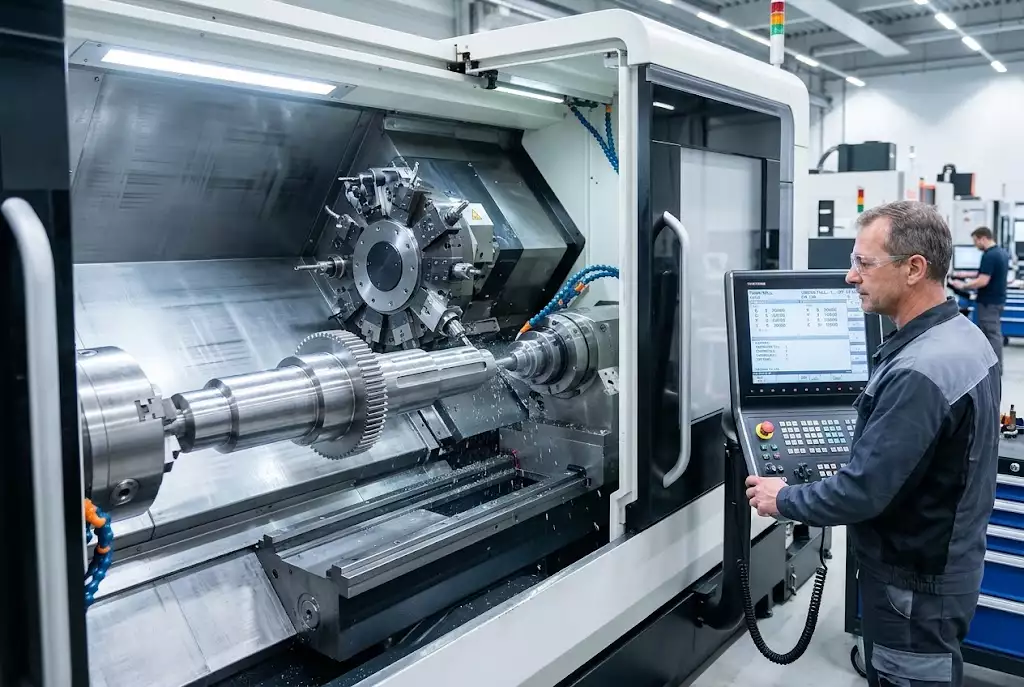
Под этим названием обычно понимают обработку на станках, которые совмещают возможности токарного и фрезерного оборудования. Основой остаётся токарный станок: деталь вращается в шпинделе, резец формирует наружные и внутренние поверхности вращения. Но в револьверной головке, кроме обычных резцов, установлен приводной инструмент. Это фрезы и свёрла, которые вращаются собственным приводом.
Чтобы фрезеровать, станок должен уметь останавливать шпиндель с деталью в точном угловом положении и поворачивать его на заданный угол. Эта функция называется осью C. С её помощью можно сделать отверстия по окружности фланца, лыски с нескольких сторон, пазы, грани под ключ.
Более сложные станки имеют дополнительную ось Y. Она позволяет смещать инструмент в сторону от оси детали. Без неё фреза может работать только по линиям, проходящим через ось вращения. С ней становится возможным фрезеровать смещённые пазы, карманы и плоскости.
Противошпиндель и обработка с двух сторон
Многие токарно-фрезерные станки оснащены вторым шпинделем, который называют противошпинделем. После обработки первой стороны он захватывает деталь, основной шпиндель её отпускает, и станок продолжает обработку с обратного торца. Деталь при этом не снимается со станка вручную и не теряет базу.
В результате станок выдаёт полностью готовую деталь, обработанную со всех сторон. Это особенно удобно для серийных деталей из прутка: станок сам подаёт пруток, обрабатывает деталь, отрезает её, передаёт в противошпиндель, доделывает обратную сторону и сбрасывает готовую деталь в лоток.
Наиболее сложные машины, которые часто называют многофункциональными или мультизадачными центрами, имеют полноценный фрезерный шпиндель с наклоном. По сути это токарный и пятиосевой фрезерный станок в одном корпусе. На них можно изготавливать очень сложные детали, например элементы турбин или корпуса гидравлики.
Почему один установ точнее
Главное преимущество состоит в точности взаимного расположения элементов. Когда все поверхности обработаны при одном закреплении, они привязаны к одной базе. Ошибки, связанные с переустановкой, просто не возникают.
Например, если шпоночный паз фрезеруют на отдельном станке, его положение относительно оси вала зависит от того, насколько точно вал закрепили и выставили. На токарно-фрезерном станке паз делается относительно той же оси, вокруг которой точили вал. То же касается радиального биения, соосности отверстий, перпендикулярности торцов. Производители оборудования прямо указывают, что обработка за один установ позволяет заметно снизить радиальное биение готовой детали по сравнению с обработкой за несколько установов.
Чем ещё выгоден такой подход
Кроме точности, обработка на одном станке даёт ряд других преимуществ:
- меньше времени уходит на перестановки, наладку и межоперационное перемещение деталей;
- не нужны отдельные приспособления для фрезерования тел вращения;
- сокращается общий цикл изготовления, потому что деталь не ждёт в очереди к другому станку;
- один оператор отвечает за деталь целиком, что упрощает контроль качества;
- меньше риск повредить или перепутать детали при переносе между участками;
- на серии станок может работать с минимальным участием человека, особенно с прутковым податчиком.
Какие детали так делают
Токарно-фрезерная обработка лучше всего подходит для деталей, где основная форма образована поверхностями вращения, но есть и дополнительные элементы. Типичные примеры выглядят так.
Валы и оси с пазами, лысками, шлицами и поперечными отверстиями. Фланцы с крепёжными отверстиями по окружности и пазами. Штуцеры, фитинги и переходники с гранями под ключ и боковыми отверстиями. Корпуса клапанов и гидравлических элементов с несколькими каналами. Детали медицинских изделий и приборов, где важны и точность, и сложность при небольших размерах.
Деталям, которые в основе своей не являются телами вращения, например плоским корпусам или кронштейнам, такая обработка подходит хуже. Их удобнее делать на фрезерных обрабатывающих центрах.
Заготовка: пруток или штучная
На токарно-фрезерных станках детали делают из прутка или из штучных заготовок. Пруток удобен для серий небольших и средних деталей. Станок с податчиком может работать долго без остановки, и стоимость детали получается низкой. Диаметр прутка при этом ограничен проходным отверстием шпинделя.
Крупные детали делают из отрезанных заготовок, поковок или литья. Их устанавливают в патрон вручную или роботом. В этом случае важно, чтобы у заготовки были поверхности, за которые её можно надёжно зажать. Иногда на чертеже допускают технологический поясок, который потом срезается при обработке второй стороны в противошпинделе.
Материалы здесь те же, что и для обычной токарной обработки: конструкционные и легированные стали, нержавейка, алюминиевые сплавы, латунь, бронза, титан. Для каждого технолог подбирает инструмент и режимы. На труднообрабатываемых материалах фрезерные операции приводным инструментом идут медленнее, и это нужно учитывать при расчёте сроков.
Программирование и первая деталь
Управляющая программа для токарно-фрезерного станка сложнее, чем для обычного токарного. Нужно согласовать работу нескольких инструментов, осей и иногда двух шпинделей. Поэтому программы обычно готовят в CAM-системах и проверяют на симуляторе, чтобы исключить столкновения инструмента с патроном или деталью.
Первую деталь в партии изготавливают с особым вниманием и тщательно измеряют. После корректировки программы и инструментов следующие детали идут с высокой повторяемостью. Для заказчика это означает, что первый заказ может занять чуть больше времени, а повторные будут выполняться быстрее, если программа сохранена.
Когда это не окупается
Час работы токарно-фрезерного станка стоит дороже, чем час обычного токарного или фрезерного станка. Программирование сложнее, наладка требует более квалифицированного персонала. Поэтому для очень простых деталей такой подход не всегда выгоден.
Если у детали одна лыска с невысокими требованиями к расположению, может оказаться дешевле выточить её на токарном станке и быстро профрезеровать на простом фрезерном. Если же элементов много, требования к их расположению жёсткие или нужна серия, преимущества одного установа обычно перевешивают. Решение принимает технолог, исходя из конкретного чертежа, требований к точности и тиража.
Есть и технические ограничения. Приводной инструмент в револьверной головке менее мощный и жёсткий, чем шпиндель полноценного фрезерного станка. Для тяжёлой фрезеровки больших объёмов металла он может не подойти. Размер деталей ограничен диаметром прохода шпинделя и рабочей зоной станка.
Как проектировать под токарно-фрезерную обработку
Чтобы деталь эффективно обрабатывалась за один установ, при проектировании полезно учесть несколько моментов. Элементы, которые фрезеруются, лучше располагать так, чтобы к ним был доступ с торца или сбоку без помех со стороны патрона. Пазы и отверстия желательно привязывать размерами к оси детали, а не к другим фрезерованным элементам. Это соответствует тому, как их будет делать станок.
Внутренние углы фрезерованных элементов, как и при обычной фрезеровке, имеют радиус, равный радиусу фрезы. Глубокие узкие пазы требуют длинного тонкого инструмента, что снижает производительность. Если какие-то элементы требуют очень высокой точности, стоит обсудить с технологом, достижима ли она на конкретном станке или нужна отдельная операция, например шлифование.
Как выбрать подрядчика
Возможности токарно-фрезерных станков сильно различаются. Одни имеют только ось C и простой приводной инструмент. Другие оснащены осью Y, противошпинделем и прутковым податчиком. Третьи являются многофункциональными центрами с наклонным фрезерным шпинделем. Поэтому при заказе полезно отправить чертёж и спросить, на каком оборудовании будет обрабатываться деталь и за сколько установов.
Подробнее о том, как выполняются токарно-фрезерные работы на современном оборудовании и какие детали так изготавливают, можно узнать на странице услуги. Для заказчика главное понимать суть: чем меньше перестановок, тем точнее взаимное расположение элементов и тем короче путь от заготовки до готовой детали.
Коротко
Токарно-фрезерная обработка объединяет точение, фрезерование и сверление на одном станке. Она особенно выгодна для деталей вращения с дополнительными элементами, для деталей с жёсткими требованиями к взаимному расположению поверхностей и для серий. Для простых деталей с одним-двумя дополнительными элементами классический маршрут может оказаться дешевле. Правильный выбор зависит от чертежа, тиража и оборудования конкретного производства.